English
Novinky
Domů / Novinky / Novinky z oboru / Průvodce pájeným ekonomizérem na bázi niklu: Typy, struktura a výběr

+86-13961025664
A pájený ekonomizér na bázi niklu i s jednotka výměny tepla spalin, ve které jsou spoje mezi žebry a trubkami a trubkami u tepelné trubice nebo svazku žebrovaných trubek vytvořeny pomocí pájecího kovu na bázi niklu namísto konvenčního tavného svařování nebo mechanického roztahování trubek. Tato metoda spojování vytváří spojitou metalurgickou vazbu bez dutin, která je obecně odolnější vůči korozi způsobené rosným bodem kyseliny sírové a usazováním hydrogensíranu amonného, které se vyskytují v proudech spalin z chemického, metalurgického, energetického a syntetického čpavku, což je hlavní důvod, proč závody volí tento design při získávání nízko- až středněteplotního odpadního tepla z kyselého nebo vysokovlhkého plynu. Níže uvedené části vysvětlují, jak je toto zařízení klasifikováno, jak je vyrobeno, kde se používá, jak se srovnává s konvenčními konstrukcemi žebrovaných trubek a jakou rutinní péči obvykle vyžaduje, včetně několika tabulek a strukturálního diagramu, aby bylo srovnání snadněji čitelné na první pohled.
Ekonomizér, v obecném kontextu kotle a průmyslové pece, je tepelný výměník umístěný v koncové spalinové cestě, který rekuperuje zbytkovou tepelnou energii před vypuštěním plynu, typicky ji využívá k předehřívání napájecí vody, procesní vody nebo spalovacího vzduchu. Toto rekuperované teplo snižuje spotřebu paliva potřebnou k dosažení stejné procesní teploty, což je jeden z důvodů, proč zařízení na rekuperaci odpadního tepla přitahovalo neustálou pozornost závodů provozovaných podle přísnějších očekávání průmyslové energetické účinnosti. Pájený ekonomizér na bázi niklu je specifickým konstrukčním přístupem v rámci této kategorie zařízení a je postaven buď na žebrovaných ocelových trubkách, nebo na prvcích tepelných trubek, jejichž kritické spoje jsou spojeny řízeným procesem pájení na bázi niklu spíše než obloukovým svařováním nebo roztahováním válečkem.
Charakteristickým znakem tohoto provedení je kvalita spoje. Ve svařovaném nebo expandovaném spoji se mikroskopické mezery nebo tepelně ovlivněné oblasti mohou stát výchozím bodem štěrbinové koroze, jakmile se spaliny ochladí pod svůj rosný bod kyseliny a začne se tvořit kondenzát. Pájení s přídavným kovem na bázi niklu vyplní tato rozhraní úplněji, což má tendenci snižovat počet míst iniciace koroze podél základny žebra a připojení sběrače. Toto je návrh základní hodnoty pájeného ekonomizéru na bázi niklu: zaměřuje se na specifický způsob selhání, korozi rosného bodu na spojích žeber a trubek, což omezuje životnost mnoha konvenčních nízkoteplotních ekonomizérů. Mezi typické uživatele tohoto zařízení patří závody zpracovávající uhelné chemické odpadní plyny, výfukové plyny z metalurgických pecí, syntetický procesní plyn s amoniakem a zbytkový plyn z kotle, protože tyto proudy plynu běžně obsahují sloučeniny síry, chloridy nebo vysoký obsah vlhkosti.
Stojí za zmínku, že niklový pájený ekonomizér není jediným pevným produktem, ale konstrukční metodou, kterou lze aplikovat na několik strukturních formátů, což je popsáno v další části. Pochopení rozdílů mezi typy pomáhá při porovnávání cenových nabídek od výrobce pájených ekonomizérů na bázi niklu nebo při vyhodnocování návrhů od dodavatele zařízení na rekuperaci odpadního tepla spalin, protože tento termín sám o sobě nespecifikuje uspořádání trubek, geometrii žeber nebo konfiguraci svazku.
Klíčové shrnutí: proces pájení na bázi niklu je primárně strategií odolnosti proti korozi a celistvosti spoje, která se používá u ekonomizérů s tepelnými trubicemi nebo žebrovaných trubek pracujících v podmínkách spalin, kde je kondenzace rosného bodu opakovaným problémem.
Pájené ekonomizéry na bázi niklu se obecně vyrábějí ve čtyřech konstrukčních formátech, z nichž každý je vhodný pro jiné podmínky spalin. Volba mezi nimi závisí především na zatížení prachem, dostupném prostoru a na tom, jak blízko je provozní teplota rosnému bodu kyseliny. Závod nakupující od dodavatele pájeného ekonomizéru na bázi niklu bude obvykle dotázán na tyto proměnné před navržením konfigurace, protože nesoulad mezi stavem plynu a formátem trubky je běžnou příčinou předčasného znečištění nebo koroze. Níže uvedená tabulka shrnuje čtyři formáty spolu s jejich strukturou a typickými podmínkami použití.
Typ tepelné trubky
Utěsněné prvky heatpipe s pájenými sekcemi výparníku a kondenzátoru; žádné přímé směšování mezi kapalinami na straně spalin a na straně vody. Typ se spirálovou žebrovanou trubkou
Žebra navinutá a připájená na vnější povrch trubky pro zvětšení plochy přenosu tepla na straně plynu v rámci kompaktního půdorysu. Typ s holou (lehkou) trubicí
Hladký povrch trubky bez žeber, zvolený pro spaliny s velkým zatížením prachem nebo popelem, kde by se rozteč žeber rychle zanášela. Modulární typ s montáží na smyk
Předem smontované sekce svazků namontované na společném rámu pro rychlejší instalaci na místě v projektech modernizace.
| Typ | Strukturální funkce | Typický stav spalin | Klíčová charakteristika |
|---|---|---|---|
| Typ tepelné trubky | Utěsněné potrubí pracovní kapaliny s pájenými spoji výparník/kondenzátor | Mírný prach, proces citlivý na vlhkost | Žádné křížové proudění mezi plynovým a vodním okruhem |
| Typ spirálové žebrované trubky | Pájená spirála nebo zoubkovaná žebra na povrchu trubky | Nízká až střední prašnost, prostorově omezené uspořádání | Vyšší povrchová plocha na straně plynu na jednotku délky |
| Typ holé (světlé) trubky | Hladký vnější povrch trubky, pájené spoje hlav | Vysoká prašnost nebo plyn obsahující popel | Nižší tendence k zanášení mezi řadami trubek |
| Modulární typ montovaný na lyžiny | Předmontované pájené svazky na společném rámu | Retrofit projekty s omezenou dobou instalace | Omezené montážní práce na místě |
Kromě konstrukčního formátu je hlavní proměnnou na širším trhu ekonomizérů samotný materiál spoje a než se podíváte na zbývající části, je užitečné vidět, jak se pájené spoje na bázi niklu porovnávají s jinými běžnými úpravami trubek. Níže uvedená tabulka uvádí čtyři běžné přístupy ke spojení trubek vedle sebe na obecné stupnici odolnosti proti korozi. Tato stupnice je spíše ilustrativním technickým srovnáním než výsledkem laboratorního testu, který má ukázat relativní polohu spíše než přesné číselné hodnoty. Trubka z holé uhlíkové oceli je zahrnuta jako základní reference, protože nemá žádnou další ochranu proti korozi ve spoji. Lakovaná nebo potažená uhlíková ocel dodává povrchovou bariéru, ale tato bariéra může být během provozu lokálně poškozena. Standardní slitinová trubka zlepšuje odolnost základního materiálu, aniž by nutně měnila kvalitu spoje, zatímco trubka pájená na bázi niklu řeší samotný spoj, který je často prvním bodem selhání u nízkoteplotního ekonomizéru.
Čtete-li tuto tabulku shora dolů, každý sloupec představuje skokovou změnu v tom, jak spoj nebo povrch odolává korozi způsobené rosným bodem, spíše než změnu samotného materiálu základní trubky. Holá tyč z uhlíkové oceli je posazena nejníže, protože nemá žádnou doplňkovou ochranu na spoji žebra a trubky nebo sběrače, takže jakýkoli kondenzát, který se vytvoří, se dostane přímo do kontaktu s nechráněnou ocelí. Lakovaná nebo potažená ocelová tyč se v této základní linii zlepšuje, ale povlaky jsou náchylné k lokalizovanému poškození způsobenému tepelným cyklem, erozí prachu nebo vyfukováním sazí, což může časem znovu otevřít nechráněná místa. Standardní slitinová trubka funguje opět lépe, protože samotný sypký materiál nese větší vlastní odpor, i když se oblast spoje může stále chovat odlišně od základní trubky, pokud je svařena nebo roztažena spíše než pájena. Pájená trubka na bázi niklu je v tomto ilustrativním srovnání na vrcholu stupnice, protože proces pájení se specificky zaměřuje na rozhraní spoje a uzavírá malé mezery, které by jinak koncentrovaly korozivní účinek. Tento vzorec je v souladu s obecným důvodem, proč jsou pájené ekonomizéry na bázi niklu určeny pro kyselé nebo vysoce vlhké spaliny: zlepšení se soustředí přesně tam, kde konvenční konstrukce obvykle selhávají jako první. Rovněž stojí za zmínku, že odolnost proti korozi je pouze jednou z několika konstrukčních proměnných a úplný výběr zařízení by ji měl zvážit spolu s prachem, rychlostí plynu a dostupným prostorem, o čemž se budeme bavit v následujících částech. Čtenáři hodnotící návrh výrobce pájeného ekonomizéru na bázi niklu mohou použít toto obecné hodnocení jako výchozí rámec a poté si vyžádat konkrétní údaje o společné kvalifikaci relevantní pro jejich vlastní chemii spalin. Protože uvedené hodnoty jsou spíše ilustrativní než laboratorně ověřené hodnoty, měly by být považovány spíše za koncepční vodítko pro porovnávání konstrukčních přístupů než za náhradu za specifické korozní zkoušky na místě.
Klíčový poznatek: výběr typu a úprava spoje jsou samostatná rozhodnutí a proces pájení na bázi niklu specificky posiluje oblast spoje, kterou konvenční svařované nebo expandované konstrukce mají tendenci ztrácet jako první kvůli korozi rosným bodem.
Většina niklových pájených ekonomizérů postavených na formátu heatpipe funguje jako uzavřený pasivní systém přenosu tepla. Každý prvek tepelné trubice obsahuje malé množství pracovní tekutiny utěsněné uvnitř kovové trubky pod částečným vakuem. Spodní část potrubí, nazývaná výparník, je umístěna v cestě horkých spalin, kde pracovní tekutina absorbuje teplo a odpařuje se. Pára pak putuje do horní části, nazývané kondenzátor, která sedí v cestě vody nebo procesní tekutiny, kde uvolňuje teplo a kondenzuje zpět na kapalinu, než se gravitací vrátí do výparníku. Protože okruhy na straně plynu a na straně vody se uvnitř ekonomizéru tepelné trubice nikdy fyzicky nemísí, je toto uspořádání obecně považováno za snížení následků selhání jediné trubky ve srovnání s konstrukcí, kde plyn a voda přímo sdílejí stejnou stěnu trubky.
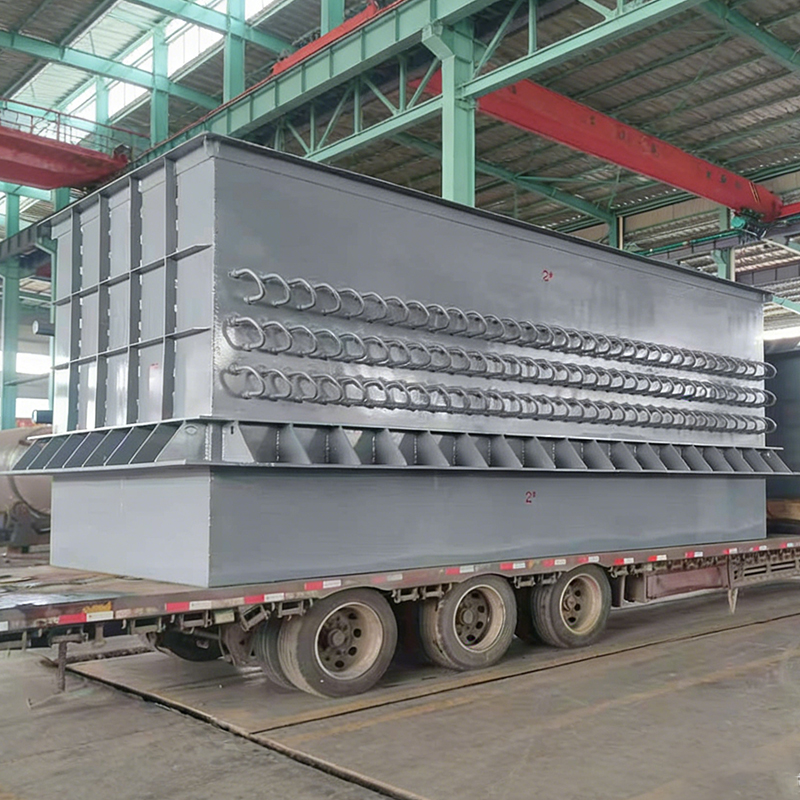
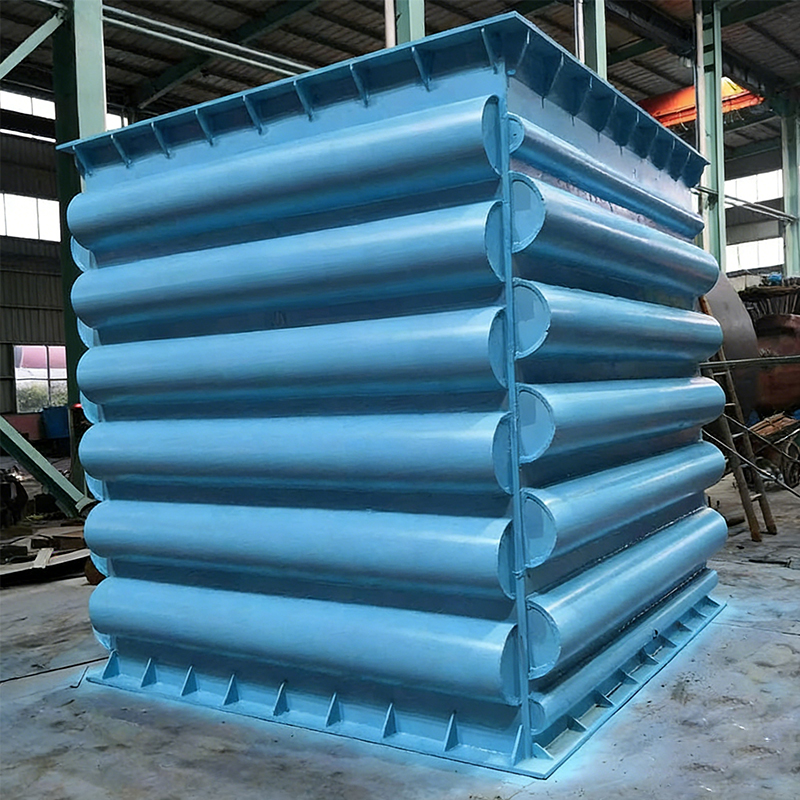
Proces pájení na bázi niklu se používá v několika konstrukčních bodech: kde se žebra připojují k tělu trubky, kde se jednotlivé trubky připojují do sběrného potrubí a kde se nosné přepážky dotýkají svazku trubek. Celoplošná metalurgická vazba v těchto místech snižuje tepelný odpor a odstraňuje malé štěrbiny, které jinak zachycují kondenzát a prach. Níže uvedený diagram znázorňuje obecné uspořádání pouzdra, svazku trubek, sběračů a plynových portů, které se nacházejí v typické jednotce ekonomizéru pájeného natvrdo na bázi niklu.
V tomto obecném konstrukčním pohledu tvoří plášť vnější plášť, který směruje spaliny přes svazek trubek v řízené dráze, vstupuje v blízkosti horní části jednotky a vystupuje po průchodu přes žebrované nebo holé povrchy trubek. Samotný svazek trubek, znázorněný jako mřížka kruhových průřezů uvnitř výřezu, je místem, kde pájené spoje na bázi niklu vykonávají většinu své práce, protože je to oblast vystavená největšímu kolísání teploty a nejvyššímu riziku tvorby kondenzátu. Vstupní a výstupní sběrače shromažďují a distribuují vodu nebo procesní kapalinu na opačné straně tepelné trubky nebo žebrované trubky ze spalin a pájené spoje v těchto spojích sběrače jsou obvykle kontrolovány během plánované údržby, protože nesou jak tepelné namáhání, tak v mnoha provedeních určité mechanické zatížení od hmotnosti svazku trubek. Nosný rám pod pláštěm nese sestavenou hmotnost jednotky a umožňuje její umístění do stávajícího potrubí nebo spalinové cesty, aniž by bylo zapotřebí větší stavební úpravy okolní ocelové konstrukce. Ve srovnání s ekonomizérem vyrobeným ze samostatně svařovaných trubkových částí lze svazek pájený na bázi niklu obecně předem sestavit a zkontrolovat kvalitu jako kompletní jednotku před instalací, což má tendenci snižovat množství prací spojených se spojováním na místě. Tento strukturální přístup je jedním z důvodů, proč výrobce zařízení na rekuperaci tepla z odpadních spalin s vlastním vývojem tepelných trubek, pájením na bázi niklu a výrobou tlakových nádob může nabídnout konzistentnější kontrolu kvality v celém svazku, spíše než se spoléhat na vícenásobné subdodavatelské spojovací kroky.
Klíčové shrnutí: pájené spoje na bázi niklu jsou soustředěny na spojích mezi žebry a trubkou a sběračem, což je přesně místo, kde je konvenční svazek ekonomizéru nejvíce vystaven kondenzaci rosného bodu a tepelnému cyklickému namáhání.
Pájený ekonomizér na bázi niklu je zřídka jediným krokem výměny tepla; je obvykleji uspořádán jako série stupňů, kterými spaliny postupně procházejí, přičemž teplota plynu v každém stupni postupně klesá. Pochopení tohoto stupňovitého teplotního profilu je užitečné pro výběr toho, kde v rámci celkové cesty plynu by měla být umístěna nízkoteplotní sekce odolná proti korozi, jako je například pájený svazek na bázi niklu. Obecně platí, že dřívější fáze zvládají vyšší teploty plynu, kde je riziko koroze nižší, zatímco poslední fáze se blíží kyselému rosnému bodu, což je přesně místo, kde pájené spoje na bázi niklu poskytují největší výhody. Níže uvedený graf představuje ilustrativní vícestupňovou teplotní křivku, pohybující se od vstupu spalin přes tři mezistupně ke konečnému výstupu. Zobrazené hodnoty představují spíše typický technický vzor než naměřená data ze specifické instalace a skutečné hodnoty se liší podle typu paliva, poměru přebytečného vzduchu a zařízení proti proudu.
Výše uvedená křivka ukazuje teplotu spalin klesající ze vstupních podmínek zhruba 350 stupňů Celsia dolů do výstupních podmínek zhruba 120 stupňů Celsia ve čtyřech stupních tepelné výměny. Nejstrmější pokles nastává mezi vstupem a prvním stupněm, což odráží skutečnost, že teplotní rozdíl mezi plynem a vodou je v tomto bodě největší, což vede k nejvyšší rychlosti přenosu tepla. Jak plyn pokračuje přes stupeň 2 a stupeň 3, teplotní rozdíl se zužuje a rychlost sběru tepla na stupeň se zmenšuje, což je normální charakteristika výměny tepla s protiproudem nebo křížovým proudem spíše než známkou nedostatečného výkonu zařízení. V době, kdy se plyn blíží k výstupu, je obvykle v rozmezí rosného bodu kyseliny pro paliva obsahující síru, což je provozní zóna, kde jsou nejčastěji specifikovány pájené spoje na bázi niklu, protože v této fázi se s největší pravděpodobností tvoří kondenzát. Umístění pájeného svazku na bázi niklu specificky do konečných fází s nižší teplotou je běžnou strategií návrhu, protože dřívější fáze s vyšší teplotou mohou často používat konvenčnější metody spojování trubek bez stejné expozice korozi. Tento postupný přístup má také praktickou výhodu pro plánování údržby: protože se riziko koroze soustředí v nejchladnější fázi, mohou být plány kontrol a čištění přiměřeny této sekci, spíše než identické ošetření celého svazku. Inženýři, kteří posuzují návrh od výrobce pájeného ekonomizéru na bázi niklu, se často ptají konkrétně, jak jsou pájené sekce rozmístěny napříč stupni, protože to ovlivňuje jak strategii ochrany proti korozi, tak celkové uspořádání zařízení. Je také užitečné poznamenat, že přesné hodnoty teploty pro kterékoli konkrétní zařízení závisí na obsahu síry v palivu, vlhkosti spalin a teplotě vody nebo procesní kapaliny na druhé straně svazku, takže zde uvedená křivka by měla být chápána jako obecný tvar, nikoli jako pevná specifikace.
Klíčový poznatek: rychlost přenosu tepla je nejvyšší tam, kde je největší teplotní rozdíl plynu a vody, zatímco riziko koroze je nejvyšší v nejchladnější fázi poblíž výstupu, což je důvod, proč se pájené sekce na bázi niklu běžně soustřeďují na konečnou fázi vícestupňového ekonomizéru.
Pájené ekonomizéry na bázi niklu se používají v celé řadě průmyslových zdrojů spalin a správná konfigurace závisí na přizpůsobení zařízení konkrétním podmínkám plynu v každém místě. Níže uvedená tabulka uvádí běžné aplikační scénáře spolu s faktory výběru, které obvykle řídí návrh dané jednotky, prezentované vedle sebe, aby bylo možné tyto dva seznamy číst společně.
Typické aplikační scénáře
| Klíčové faktory výběru
|
Každý scénář aplikace má tendenci přikládat výše uvedeným faktorům výběru jinou váhu. Koncový plyn z uhelných kotlů například často nese střední zatížení prachem a obsah síry přímo vázaný na uhelný zdroj, takže limit rosného bodu a schopnost manipulace s prachem jsou obvykle hlavními faktory. Uhelné chemické odpadní plyny se mohou mezi procesy značně lišit, někdy obsahují vyšší vlhkost nebo chemické kontaminanty, což zvyšuje důležitost specifické odolnosti spoje proti korozi, takže pájená konstrukce na bázi niklu se běžně hodí. Odpadní plyny z metalurgických pecí často protékají při vyšším zatížení prachem s hrubšími částicemi, což je jeden z důvodů, proč se pro tento scénář častěji volí formáty holých trubek nebo širších žeber než těsně rozmístěná spirálová žebra, která by se rychle zanášela. Rekuperace tepla procesním plynem ze syntetického čpavku má tendenci upřednostňovat konzistentní dlouhodobý provoz vzhledem k nepřetržité povaze výroby čpavku, takže při výběru je kladen velký důraz na spolehlivost spojů a přístup ke kontrole. Pro srovnání, pomocné kotle na výrobu energie mají často standardizovanější podmínky plynu, což umožňuje výběr zaměřit se více na prostorová omezení a integraci se stávajícími potrubími. V praxi se většina rozhodnutí o výběru týká vyvážení rozpětí rosného bodu vůči zatížení prachem, protože tyto dva faktory táhnou design směrem k různým konfiguracím žeber. Dodavatel pájeného ekonomizéru na bázi niklu si obvykle vyžádá údaje o analýze spalin, očekávanou koncentraci prachu a cílovou výstupní teplotu vody, než navrhne konkrétní formát trubky a uspořádání žeber, protože tyto vstupy přímo určují, zda je lepším výchozím bodem tepelná trubice, spirálově žebrovaná, holá trubice nebo modulární konfigurace.
Klíčový poznatek: přizpůsobení formátu trubky a konfigurace žeber specifickému zatížení prachem a rozpětí rosného bodu aplikace je obecně důležitější pro dlouhodobý výkon než samotný proces pájení.
Níže uvedená tabulka porovnává ekonomizér pájený natvrdo na bázi niklu s konvenčním svařovaným nebo mechanicky expandovaným ekonomizérem s žebrovanými trubkami v několika praktických rozměrech. Tato srovnání odrážejí obecné technické charakteristiky spojené s každou metodou spojování spíše než výsledky ze specifického zkušebního programu a skutečný výkon v jakékoli instalaci závisí na chemii plynu, provozním cyklu a praxi údržby.
| Dimenze | Pájený ekonomizér na bázi niklu | Konvenční svařovaný/rozšířený ekonomizér |
|---|---|---|
| Metoda tvorby kloubů | Celoplošné metalurgické spojení pájením | Tavný svar nebo mechanické dilatační uložení |
| Odolnost proti korozi blízko rosného bodu | Obecně vyšší díky zmenšeným spárám | Více vystaveno štěrbinové korozi ve spojích |
| Odpor tepelného kontaktu | Nižší, díky nepřetržitému kloubovému kontaktu | Může být vyšší tam, kde se dilatační uložení časem uvolní |
| Vhodnost pro spaliny s vysokým obsahem síry | Běžně specifikované pro tento stav | Často vyžaduje další ochranná opatření |
| Typické zaměření údržby | Periodická kontrola pájených spojů a znečištění | Kontrola svarů a integrity dilatačního uložení |
Aby bylo toto srovnání snazší číst jako celek, nikoli řádek po řádku, radarový graf níže zobrazuje oba konstrukční přístupy v pěti rozměrech na stejné ilustrativní stupnici 0 až 10: odolnost proti korozi, integrita spoje, účinnost tepelného kontaktu, kompaktní půdorys a typická délka intervalu údržby. Modrý tvar představuje niklový pájený ekonomizér a kaštanový tvar představuje konvenční svařovaný nebo expandovaný žebrovaný ekonomizér. Tyto hodnoty opět odrážejí obecné technické umístění spíše než konkrétní zkušební protokol a mají pomoci vizualizovat, kde se oba přístupy nejvíce rozcházejí a kde jsou si blíže.
Z radarového grafu je na první pohled vidět, že tyto dva konstrukční přístupy se nejvíce liší v odolnosti proti korozi a celistvosti spoje, což jsou dva rozměry, které jsou nejpříměji svázány s tím, jak je spoj samotný vytvořen. Pájený tvar na bázi niklu se na těchto dvou osách rozšiřuje dále směrem ven, protože proces pájení je specificky zaměřen na uzavření malých mezer a štěrbin, které může zadržet svařovaný nebo expandovaný spoj. Pokud jde o účinnost tepelného kontaktu, pájená konstrukce také vykazuje výhodu, protože souvislé metalurgické spojení obecně přenáší teplo rovnoměrněji než mechanické uložení, které se může mírně povolit tepelným cyklováním při opakované operaci start-stop. Kompaktní rozměr půdorysu naproti tomu ukazuje, že se dva tvary těsně překrývají, což odráží skutečnost, že celková velikost jednotky je řízena především uspořádáním trubek, roztečí žeber a rychlostí plynu spíše než samotnou metodou spojování; pájená jednotka na bázi niklu není ze své podstaty kompaktnější než běžná konstrukce vyrobená se stejným uspořádáním trubek. Délka intervalu údržby ukazuje mírnou výhodu pro pájenou konstrukci, která je obecně připisována menšímu počtu bodů selhání souvisejících se spojem, které vyžadují pozornost, i když u obou konstrukcí je stále potřeba běžné čištění sazí a prachu bez ohledu na způsob spojování. Čteme-li oba rozměry dohromady, praktickým důsledkem je, že pájený ekonomizér na bázi niklu lze nejlépe chápat jako vylepšení koroze a spolehlivosti spojů navrstvené na konstrukci tepelné trubky nebo žebrované trubky, spíše než jako změnu základní geometrie přenosu tepla. Toto je užitečné uspořádání při porovnávání cenových nabídek, protože kupující by měl potvrdit, že typ žebra, rozteč trubek a rychlost plynu jsou vhodně přizpůsobeny jejich stavu spalin, kromě potvrzení, že jsou použity pájené spoje, protože tato dvě rozhodnutí řeší různé aspekty dlouhodobého výkonu. O toto srovnání se často nejvíce zajímají závody, které již dříve zaznamenaly selhání koroze na bázi žeber na konvenčním nízkoteplotním ekonomizéru, protože izoluje konkrétní zlepšení, které má proces pájení přinést.
Klíčový poznatek: největší měřitelný rozdíl mezi dvěma konstrukčními přístupy se soustředí v odolnosti proti korozi a celistvosti spoje, zatímco celkový půdorys jednotky závisí více na uspořádání trubky a žebra než na samotné metodě spojování.
Ne každá část teplotního rozsahu spalin nabízí stejný praktický potenciál zpětného získávání tepla, a to ovlivňuje velikost a umístění ekonomizéru pájeného na bázi niklu v cestě plynu. Vyšší teplotní pásma obecně umožňují získat více tepla na jednotku teplosměnné plochy, protože teplotní rozdíl řídící přenos tepla je větší. Pásy nižších teplot, zejména ty, které se blíží kyselému rosnému bodu, stále přenášejí zpětně získatelné teplo, ale jeho získávání vyžaduje materiály a spoje schopné tolerovat expozici kondenzátu, což je přesně úloha procesu pájení na bázi niklu. Sloupcový graf níže představuje ilustrativní index relativní obnovy ve čtyřech teplotních pásmech, který má ukázat obecný technický vzor spíše než naměřený výkon ze specifické instalace.
Nejvyšší sloupec v tomto grafu odpovídá nejvyššímu teplotnímu pásmu, což odráží obecný princip, že větší rozdíl teplot plynu a vody vede k vyšší rychlosti přenosu tepla pro danou plochu povrchu. Jak pásy postupují dolů směrem k zónám se středním a blízkým rosným bodem, relativní index obnovy klesá, což odráží teplotní rozdíl zmenšování diskutovaný v předchozí části o tepelném výkonu. Nejkratší sloupec, představující zónu nejblíže kyselému rosnému bodu, stále ukazuje nenulový potenciál regenerace, což je důležitý bod: rekuperace tepla se nezastaví jednoduše proto, že se plyn blíží svému rosnému bodu, ale stává se více závislým na zařízení, které je schopné tolerovat kondenzát, který se může v tomto pásmu tvořit. Toto je teplotní rozsah, kdy konvenční ekonomizér z uhlíkové oceli bez ochrany spojů nejpravděpodobněji zaznamená zrychlenou korozi, a je to také rozsah, kdy je z technických důvodů nejčastěji opodstatněný pájený ekonomizér na bázi niklu. V praxi to znamená, že ekonomický důvod pro rozšíření svazku ekonomizéru hlouběji do zóny blízké rosnému bodu silně závisí na tom, zda dodatečné zpětně získatelné teplo v tomto pásmu stojí za korozivzdornou konstrukci, která je nutná pro jeho přístup. Některé závody se rozhodly dimenzovat svou pájenou část na bázi niklu specificky tak, aby pokryly tento konečný pás, zatímco používají konvenčnější konstrukci pro pásy s vyšší teplotou, což udržuje konstrukci odolnou proti korozi zaměřenou tam, kde přináší největší výhody vzhledem k přidané složitosti. Vlhkost spalin a hladina síry v palivu se posouvají tam, kde praktický rosný bod klesá, takže přesná hranice zóny „blízko rosného bodu“ se bude lišit mezi proudem plynu chemického procesu z uhlí a proudem zbytkového plynu z kotle, i když obecný tvar křivky regenerace má tendenci držet se napříč oběma. Inženýři, kteří dimenzují systém, často spolupracují s dodavatelem pájeného ekonomizéru na bázi niklu, aby určili skutečnou rezervu rosného bodu pro jejich specifické složení paliva a plynu, než definují, jak daleko do pásma nízkých teplot by měla pájená sekce sahat.
Klíčový přínos: rekuperovatelné teplo klesá s klesající teplotou spalin, ale pásmo blízkého rosnému bodu má stále významný potenciál obnovy, za předpokladu, že zařízení v této zóně je postaveno tak, aby tolerovalo expozici kondenzátu.
Rutinní údržba pájeného ekonomizéru na bázi niklu se obecně řídí stejnými širokými kategoriemi jako ostatní zařízení pro rekuperaci tepla spalin, s určitou zvýšenou pozorností věnovanou oblastem pájených spojů během plánovaných kontrol. Pravidelné vyfukování sazí nebo mechanické čištění pomáhá předcházet usazování popela a prachu mezi žebry nebo řadami trubek, což může jinak snížit přenos tepla na straně plynu a zvýšit odpor proti průvanu ve svazku. Inspekční porty a přístupová dvířka, znázorněná na konstrukčním schématu výše v této příručce, umožňují technikům vizuálně zkontrolovat povrchy trubek, stav žeber a připojení sběrače bez demontáže celé jednotky.
Podmínky na straně vody také ovlivňují dlouhodobý výkon, protože usazování vodního kamene na kondenzátoru nebo na vodní straně ekonomizéru s tepelnou trubicí může snížit přenos tepla, i když povrch plynové strany zůstane čistý. Úprava napájecí vody vhodná pro vodní zdroj elektrárny se obecně doporučuje jako doplňková praxe vedle údržby na straně plynu, spíše než jako samostatný nesouvisející úkol. Protože pájené spoje na bázi niklu jsou navrženy tak, aby spíše snižovaly než eliminovaly riziko koroze na rozhraní mezi žebrem a trubkou, zůstává rutinní kontrola důležitou součástí dlouhodobého provozu i s touto vylepšenou konstrukcí. Závody, které si vedou konzistentní deník údržby zahrnující četnost vyfukování sazí, výsledky kontrol a jakékoli pozorované změny odolnosti proti průvanu napříč svazkem, mají tendenci identifikovat vznikající problémy dříve než závody, které kontrolují pouze tehdy, když se projeví problém s výkonem. Tento druh preventivního přístupu je obecně v souladu s tím, jak se očekává, že průmyslová tepelná výměníková zařízení jakéhokoli konstrukčního typu budou řízena během své provozní životnosti.
Klíčové shrnutí: pájené spoje na bázi niklu snižují riziko koroze na rozhraní mezi žebrem a trubkou, ale neodstraňují potřebu rutinního čištění sazí, úpravy vody a pravidelné kontroly spojů.
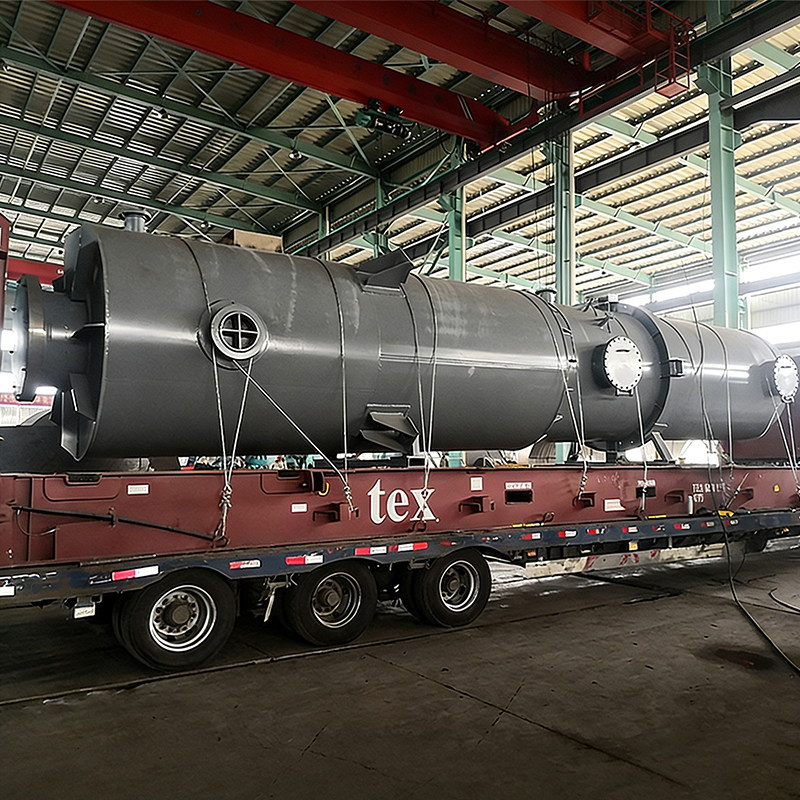
Kvalita pájeného ekonomizéru na bázi niklu do značné míry závisí na výrobním procesu, který za ním stojí, protože kvalita pájení, manipulace s materiálem trubek a výroba tlakových nádob spolupůsobí a určují, jak bude hotový svazek fungovat v provozu. Výrobce zařízení na rekuperaci odpadního tepla spalin, který si zachovává vlastní schopnosti při vývoji tepelných trubek, pájení na bázi niklu a výrobě tlakových nádob, má obecně lepší pozici pro konzistentní kontrolu kvality v celém výrobním cyklu ve srovnání s přístupem, který spoléhá na samostatné subdodavatelské kroky pro každý proces.
Jiangsu Shineng Chemical Equipment Co., Ltd., založená v roce 2005, je čínský výrobce zařízení na rekuperaci tepla z odpadních spalin a továrna na zařízení pro chemické procesy. která se specializuje na výzkum, vývoj a výrobu systémů zpětného získávání tepla z odpadních spalin a zařízení pro chemické procesy, včetně konstrukce ekonomizérů pájených natvrdo na bázi niklu. Vlastní schopnosti společnosti zahrnují vývoj tepelných trubek, pájení na bázi niklu a výrobu tlakových nádob, což umožňuje, aby se svazek pohyboval od přípravy trubek přes pájení natvrdo a konečnou montáž v rámci koordinovaného výrobního procesu spíše než přechod mezi více externími dodavateli. Její produkty se používají v uhelném chemickém průmyslu, metalurgii, výrobě energie a výrobě syntetického amoniaku popsaným dříve v této příručce a byly také dodávány na zámořské trhy, což odráží široký sektorový význam technologie ekonomizérů pájených na bázi niklu v různých podmínkách spalin a regionálních průmyslových základnách.
U závodů, které vyhodnocují velkoobchodní objednávku pájeného ekonomizéru na bázi niklu nebo zakázkovou jednotku pro konkrétní podmínky plynu, může spolupráce s továrnou na chemické procesní zařízení, která kombinuje zkušenosti s návrhem tepelných trubek s know-how výroby tlakových nádob, zjednodušit koordinaci během fáze návrhu i instalace, protože strukturální, tepelné a metalurgické aspekty jsou řešeny v rámci jednoho technického týmu spíše než rozdělení mezi samostatné technické týmy.
Klíčové shrnutí: koordinovaná interní kapacita napříč vývojem tepelných trubek, pájením na bázi niklu a výrobou tlakových nádob podporuje konzistentnější kontrolu kvality v rámci kompletního balíčku ekonomizérů.
Pomůžeme vám posunout se k úspěchu.

Zóna průmyslové aglomerace Maqiao North High tech, město Jingjiang, město Taizhou, provincie Jiangsu

+86-18752676699 / +86-13961025664
 Previous