English
Novinky
Domů / Novinky / Novinky z oboru / Jak opravit netěsný kotel: Příčiny, diagnostika, kroky opravy v závodech

+86-13961025664
Louže pod pláštěm průmyslového kotle je zřídkakdy pouze instalatérským problémem. Na kotli na odpadní teplo spalin z koksárenské pece o výkonu 60 t/h voda objevující se podél švu pláště obvykle ukazuje na jednu ze tří věcí: neúspěšný svar trubka-trubka, ztenčená trubka ekonomizéru nebo těsnící těsnění ručního otvoru. Tyto tři závady vypadají z chodníku téměř identicky a jejich náprava stojí naprosto odlišné množství peněz a prostojů.
Pokušení je vždy stejné: něco utáhnout, nechat jednotku online a řešit to při příštím plánovaném výpadku. Přesně tak se čtyřhodinová oprava netěsného kotle změní na třítýdenní projekt výměny s připojeným výrobním trestem.
Zde je tedy nejprve závěr. Zastavte, izolujte a najděte, než se kdokoli dotkne klíče. U průmyslových kotlů a kotlů na odpadní teplo pocházejí zhruba dvě třetiny netěsností na straně vody z malého, předvídatelného souboru míst a každé místo má preferovaný způsob opravy s vlastní tolerancí zpoždění. Následující text popisuje, co způsobuje netěsnosti, jak je bezpečně diagnostikovat, jak se porovnávají možnosti opravy z hlediska času a nákladů a které volby materiálu a designu udrží kotel v suchu po příští desetiletí.
Před otevřením jediné skříňky na nářadí vyhledejte zdroj netěsnosti – způsob opravy je určen mechanismem poruchy, nikoli místem, kam voda odkapává.
Netěsnosti kotle nejsou náhodné. Seskupují se kolem omezeného počtu mechanismů a každý mechanismus zanechává na kovu svůj vlastní podpis. Pokud umíte pojmenovat mechanismus, můžete předvídat opravu, prostoje a pravděpodobnost, že se únik vrátí na stejné místo do dvanácti měsíců.
| Místo úniku | S největší pravděpodobností hlavní příčina | První kontrola v terénu | Preferovaná oprava |
|---|---|---|---|
| Svar trubka na trubkovnici | Cyklická tepelná roztažnost, omezená špička svaru | Test penetrace barviv, boroskop kloubu | Lokální oprava svaru plus odlehčení pnutí |
| Stěna trubice ekonomizéru nebo předehřívače vzduchu | Kyselá koroze rosného bodu, nízké pH napájecí vody | Ultrazvukový průzkum tloušťky stěny | Profilová trubka s korozivzdorným provedením |
| Povrch trubky na straně ohně poblíž ofukovače sazí | Eroze popela, řezání párou | Vizuální kontrola během odstávky | Oprava objímky nebo výměna jedné trubky |
| Těsnění průlezů a průlezů | Staré těsnění, nerovnoměrný kroutící moment šroubů, zdeformované sedlo | Nízkotlaké doplňování a pozorování spojů | Nové těsnění s dokumentovaným pořadím točivého momentu |
| Přírubové a šroubové spoje | Bolt relaxace pod termálním cyklováním | Tepelné zobrazování, když je jednotka zahřátá | Znovu utáhněte podle specifikace, přidejte pružné podložky |
| Dilatační spáry a pouzdro | Diferenciální pohyb mimo dráhu měchu | Vizuální měření dráhy a mezery | Přepracujte rozšiřující prvek |
| Sběrné potrubí a odkalovací potrubí | Tečení, eroze-koroze z mokré páry | Zkouška tvrdosti, ultrazvukové mapování tloušťky | Výměna hlavice nebo segmentu potrubí |
Dva rychlé způsoby, jak zúžit seznam. Nejprve se zeptejte, kdy se objeví únik. Únik, který se projeví pouze při studeném startu, je kloubní problém související s kontrakcí; netěsnost, která narůstá se zatížením, je obvykle koroze nebo eroze způsobená průtokem a teplotou. Za druhé, zeptejte se, kde voda vychází vzhledem k cestě plynu. Poruchy na straně vody smáčí vnější plášť a izolaci, zatímco poruchy trubek na straně požáru se často projevují jako bílá pára v kouřovodu nebo jako nárůst teploty komína, než je vidět voda.
Většina netěsností kotle jsou příznaky nesouladu mezi skutečnými provozními podmínkami a materiálem, rozšířením nebo konstrukcí úpravy vody – což není důkaz, že někdo před deseti lety špatně svařoval.
Oprava netěsného kotle začíná dlouho před příjezdem svářečky. Níže uvedená sekvence je ta, kterou doporučujeme týmům údržby elektrárny, a je navržena tak, aby chránila jak posádku, tak důkazy, které vám řeknou, co vlastně selhalo.
Poznámka k hydrostatické zkoušce: jakákoliv zkouška nad návrhovým tlakem se musí řídit platným předpisem a vlastní certifikovanou dokumentací kotle a u kotle na odpadní teplo s připojeným potrubím na plynové straně musí být cesta plynu před zavedením vody pozitivně izolována a propláchnuta. Uříznutí tohoto rohu je nejrychlejší způsob, jak proměnit úlohu údržby v incident.
Diagnostická sekvence není papírování – provozní data a mapa tloušťky, které shromáždíte v krocích tři a šest, rozhodují o tom, zda oprava potrvá jeden rok nebo patnáct.
Když jsou záznamy o údržbě seřazeny podle místa místo podle data, vzor se objeví téměř okamžitě. Kotle jsou konstruované sestavy s konečným počtem slabých míst a tato slabá místa se chovají konzistentně v různých odvětvích. Koksárenská baterie, spékací stroj a elektrárenský kotel provozují různé spalinové chemie a různé profily zatížení, přesto je rozložení jejich úniků nápadně podobné. Znalost očekávané distribuce mění způsob, jakým skladujete náhradní díly, jak píšete kontrolní trasu a jak informujete personál údržby před výpadkem. Níže uvedený graf ukazuje reprezentativní rozložení hlášených míst úniků z inspekcí průmyslových kotlů a kotlů na odpadní teplo; jednotlivé závody se budou lišit palivem, úpravou vody a pracovním cyklem.
Hlášená místa úniků v rámci inspekcí průmyslových kotlů (ilustrativní rozložení, procento všech zaznamenaných úniků)
První věc, kterou graf říká, je, že zhruba třetina všech netěsností se nachází na spoji trubka-trubkovnice, což je jediné místo v kotli, kde jsou tři různé materiály se třemi různými rychlostmi roztažnosti svařeny do jediného uzavřeného spojení. Tato koncentrace není výrobní vadou; je to přirozený důsledek cyklického tepelného zatížení tuhého spoje.
Druhá skupina s dvaceti šesti procenty pokrývá trubky ekonomizéru a předehřívače vzduchu. Tyto komponenty žijí na studeném konci cesty plynu, kde teplota kovového povrchu klesne pod rosný bod kyseliny, takže kotel, který spaluje palivo obsahující síru a běží na nízkou výstupní teplotu plynu, vždy nejprve ztratí svůj ekonomizér. Pokud váš závod vyměnil trubice ekonomizéru dvakrát za pět let, problémem je okraj povrchové teploty, nikoli dodavatel trubek.
Třetí skupina, těsnění, otvory pro ruce a příruby na sedmnácti procentech, je nejvíce frustrující, protože se jí lze téměř úplně vyhnout. Tyto netěsnosti pocházejí ze starého elastomeru, nerovnoměrného utahovacího momentu šroubů, deformovaných sedel a spojů utažených spíše pocitem než podle specifikace. Je levná oprava jednotlivě a drahá v souhrnu, protože každá stojí izolaci, cooldown a restart.
Eroze na straně ohně v blízkosti vyfukovačů sazí představuje dvanáct procent. Vzor je zde vysoce lokalizovaný: eroze sleduje dráhu proudu páry, takže poškozené trubky jsou obvykle pokaždé stejné tři nebo čtyři řady. Otáčení poloh vyfukovače sazí nebo úprava sekvence vyfukování mezi výpadky typicky toto číslo podstatně snižuje.
Dilatační spáry a plášť tvoří sedm procent a sběrače a odkalovací potrubí čtyři procenta. To jsou nízkofrekvenční poruchy s vysokými následky. Netěsný dilatační spoj poškozuje izolaci a plášť, ale zřídka ohrožuje tlakovou hranici, zatímco praskání při tečení v hlavičce může být vynucený výpadek s dlouhou dobou přípravy na výměnu výkovku.
Přečtěte si společně, distribuce podporuje jednoduchou strategii údržby. Většinu svého rozpočtu na inspekci vložíte do spojů trubek a trubkovnice, bank ekonomizéru a šroubových spojů, protože tyto tři oblasti nesou sedmdesát sedm procent rizika. Zbývající úsilí použijte pro mapování tloušťky na sběračích a potrubích, kde jsou poruchy vzácné, ale závažné.
Vysvětluje také, proč obecné rady o opravě netěsných kotlů tak často zklamou. Závod, který svůj výpadek stráví opravami pláště, zatímco teplota jeho vstupu do ekonomizéru zůstane pod rosným bodem, bude do osmnácti měsíců znovu fungovat. Distribuce vám řekne, kam se máte podívat jako první, a provozní data vám řeknou, proč si únik vybral právě toto místo.
Tři oblasti – spoje trubek a trubkovnice, skupiny trubek se studenými konci a šroubové spoje – nesou více než tři čtvrtiny všech rizik úniku z kotle, takže si zaslouží většinu rozpočtu na kontrolu.
Jakmile je mechanismus znám, možnosti opravy se rychle zužují. Níže uvedené srovnání je psáno z pohledu provozního závodu, který si musí vybrat mezi dvoudenní opravou a šestitýdenní výměnou, a předpokládá dodržení kódu kotle a dokumentace výrobce.
| Metoda | Nejlépe se hodí | Typické prostoje | Relativní náklady | Realistická životnost |
|---|---|---|---|---|
| Lokální oprava sváru | Izolovaná trhlina ve svaru, malá jamka na silné tlakové části | 1 až 3 dny | Nízká | 3 až 10 let, pokud je příčina odstraněna |
| Ucpávání trubek | Jednotlivé neúspěšné trubky až do zhruba deseti procent banky | 1 až 2 dny | Nízká | Na neurčito, ale kapacita a rovnováha průtoku jsou sníženy |
| Rukávy | Eroze nebo poškození korozí na krátké délce trubky | 2 až 4 dny | Nízká to medium | 2 až 6 let |
| Sekce retube | Několik selhání soustředěných v jedné bance | 1 až 3 týdny | Střední | 8 až 15 let |
| Kompletní výměna svazku trubek | Rozsáhlá ztráta zdi nebo změna povinnosti | 3 až 6 týdnů | Střední to high | 15 let a více |
| Kompletní výměna jednotky | Poškození pláště, bubnu nebo hlavičky; povinnost již neodpovídá designu | 2 až 6 měsíců včetně výroby | Vysoká | 20 let a více |
Za stolem sedí tři praktická pravidla. Za prvé, ucpávání je stabilizační opatření, nikoli řešení. Každá ucpaná trubka zmenšuje plochu pro přenos tepla a zvyšuje výstupní teplotu spalin, což zase tlačí zbývající trubky blíže k jejich rosnému bodu. Zapojte více než asi deset procent banky a vy jste efektivně přepracovali kotel, aniž byste museli provádět inženýrské práce.
Za druhé, opravy svařováním trvají pouze tehdy, když je vyřešeno omezení, které způsobilo původní trhlinu. Na spoji trubka-trubkovina to znamená kontrolu přídavku na roztažnost, vůle mezi trubkou a otvorem a tepelného zpracování po svařování. Oprava, která ignoruje tyto tři položky, praskne na stejné noze, obvykle do jednoho roku.
Za třetí, ekonomika opravy by měla být posuzována podle dodaného tepla, nikoli podle faktury za opravu. Netěsný ekonomizér, který je ucpán místo přetrubky, zvyšuje výstupní teplotu spalin, což zvyšuje spotřebu paliva každou hodinu provozu kotle. Na jednotce, která střílí nepřetržitě, může tato pokuta překročit náklady na řádnou výměnu trubek během dvou nebo tří provozních sezón.
Zapojování a svařování kupují čas; pouze oprava, která odstraní mechanickou nebo chemickou příčinu netěsnosti, kupuje spolehlivost.
Když oprava přestane dávat smysl, rozhodnutí o výměně se řídí tím, kde je kotel v procesu. Kotle na odpadní teplo nejsou vzájemně zaměnitelné produkty; každá konfigurace je přizpůsobena zdroji plynu, zatížení prachem a teplotnímu profilu. Níže uvedený proužek uvádí konfigurace nejčastěji specifikované v uhelných chemických, metalurgických, energetických a čpavkových závodech.
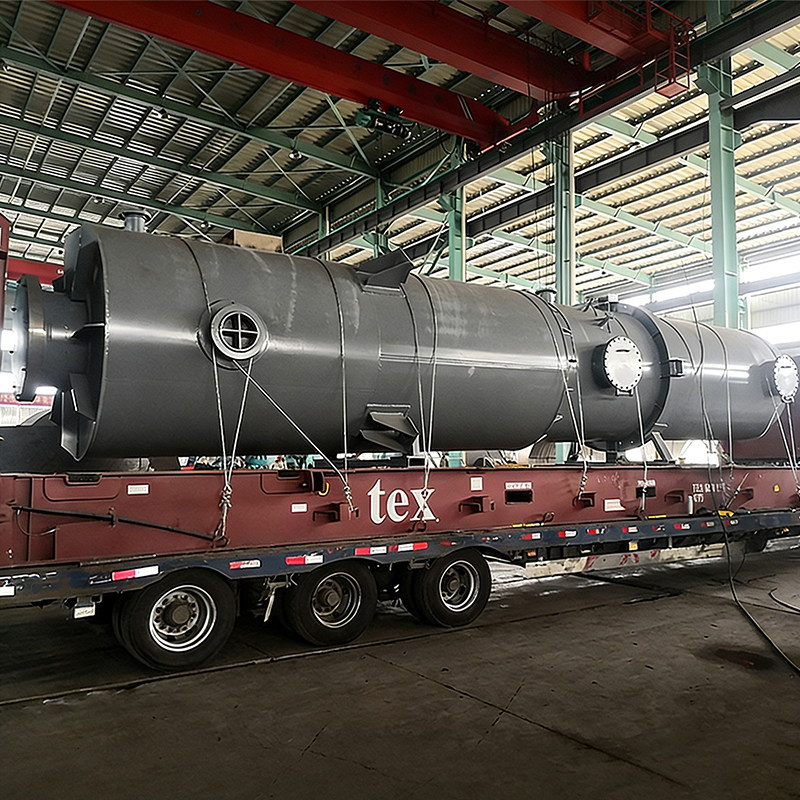
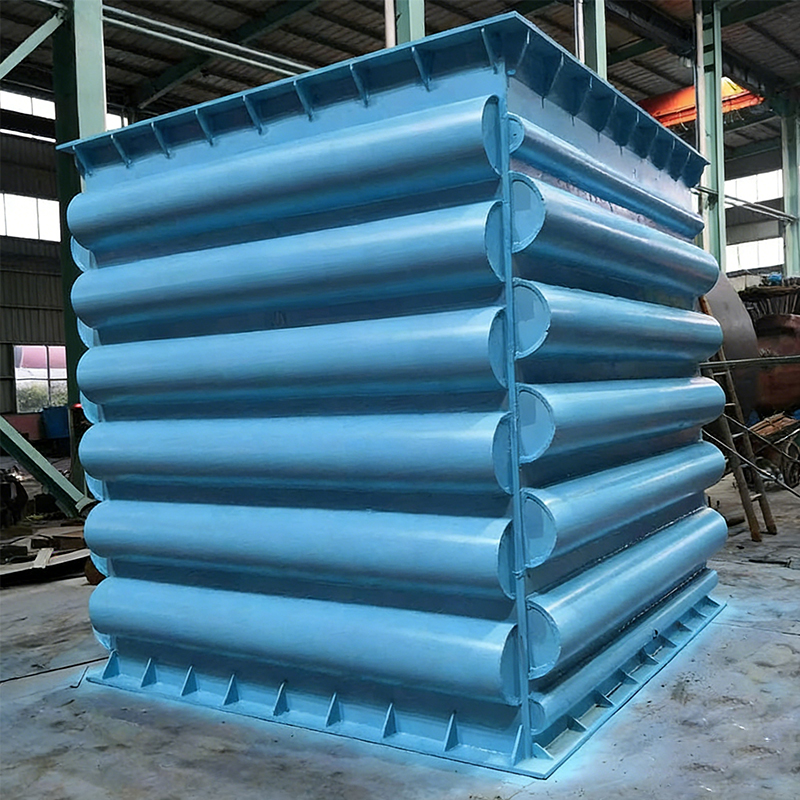 Koksárenská pec spalinový odpadní tepelný kotel Koksovací kotel na spaliny spalin je vysoce účinné, energeticky úsporné zařízení speciálně vyvinuté pro koksárenský průmysl. Jeho cílem je obnovit a využít... Zobrazit produkt →
Pro každou z těchto pozic položte čtyři stejné otázky, než si vyžádáte cenovou nabídku. Jaký je návrhový průtok plynu a teplotní rozsah na vstupu, včetně podmínek rozrušení? Jaké je zatížení prachem a distribuce velikosti částic na vstupu? Jaký je obsah síry a vlhkosti, a tedy kyselý rosný bod, který určuje minimální teplotu kovu? A při jakém výpadku továrna vlastně funguje, na rozdíl od řady na typovém štítku?
Výběr dodavatele je důležitý stejně jako konfigurace. Kotel na odpadní teplo je tlaková nádoba s teplosměnnou plochou na plynové straně, proto výrobce potřebuje kvalifikaci kotle i tlakové nádoby a praktické zkušenosti se specifickým prašným a korozním prostředím. Dodavatel, který postavil pouze výměníky tepla na čistý plyn, obvykle nespecifikuje rozteč trubek a vyfukování sazí a první únik se objeví ve druhém provozním roce.
Před porovnáním cen přizpůsobte konfiguraci kotle procesní poloze, zatížení prachem a rosnému bodu kyseliny — chyby konfigurace nelze opravit slevou.
Většina prevence úniku v průmyslovém kotli se odehrává ve fázi výkresu, nikoli v dílně údržby. Většinu práce dělají tři konstrukční rozhodnutí: udržování teploty kovu nad rosným bodem kyseliny, výběr konstrukce spoje, která toleruje rozdílnou expanzi, a omezení rychlosti plynu v prvních řadách trubek.
Koroze rosného bodu je dominantním mechanismem v ekonomizérech a předehřívačích vzduchu. Technickou odpovědí je zdokumentovaná rezerva mezi minimální teplotou kovu a vypočteným rosným bodem kyseliny, udržovaná v celém provozním rozsahu včetně podmínek nízkého zatížení. Kotel, který si tuto rezervu udrží při plném zatížení, ale klesne pod ni při čtyřicetiprocentním zatížení, stejně selže, jen pomaleji.
Tam, kde konvenční svařované spoje ekonomizéru bojují s vysokou teplotou, vysokou prašností a korozivním kondenzátem, nabízejí pájené konstrukce jinou sadu kompromisů. Pájený ekonomizér na bázi niklu používá plně pájené spojení trubka-záhlaví, které odstraňuje dlouhou špičku sváru, která působí jako iniciátor trhliny na cyklicky zatěžovaných spojích a zajišťuje rovnoměrnější kontakt mezi trubkou a žebrem. Přídavný kov je vybrán spíše pro odolnost proti korozi než pro snadné svařování a výsledný povrch odolává kyselému kondenzátu, který napadá studený konec cesty spalin.
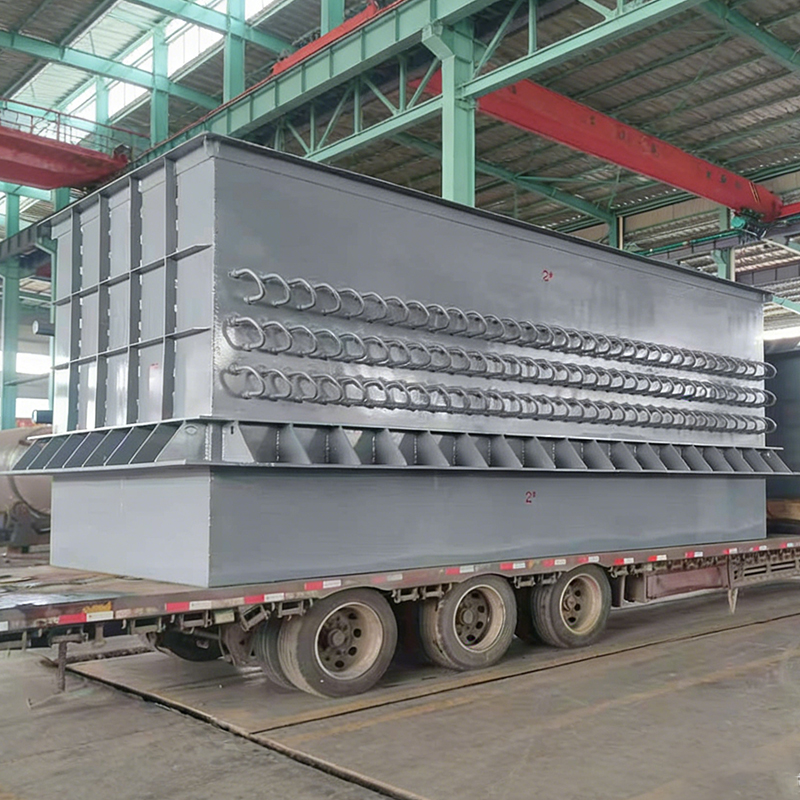
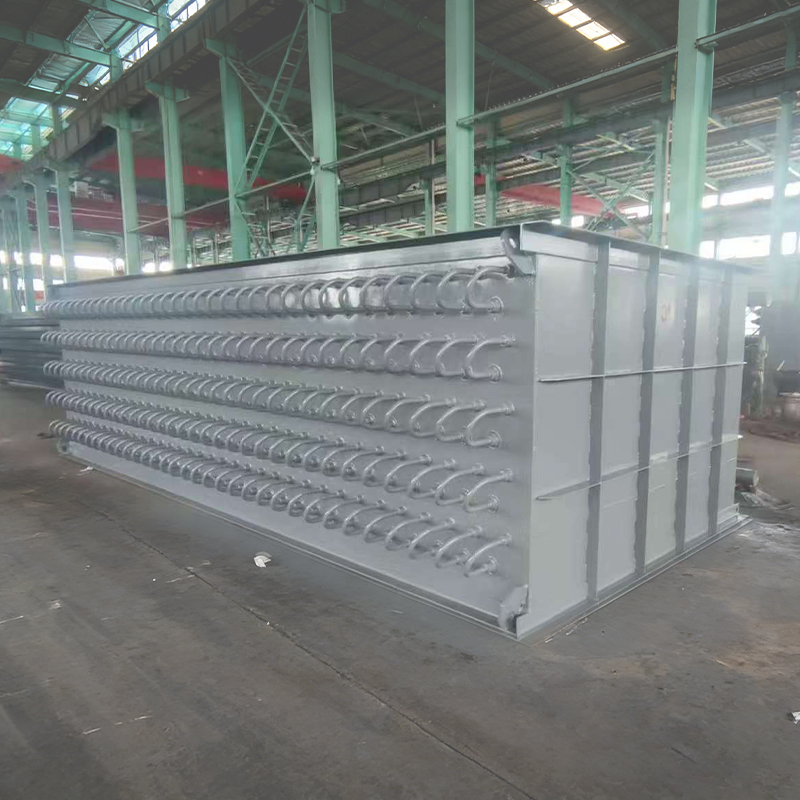 Pájený ekonomizér na bázi niklu Pájený ekonomizér na bázi niklus are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Zobrazit produkt →
Tam, kde je požadavkem jednoduše ohřát spalovací vzduch zbytkovým teplem spalin, je ekonomičtější volbou předehřívač vzduchu za předpokladu, že je zachována teplotní rezerva na studeném konci a průchody na straně plynu lze čistit bez demontáže celého bloku. Výběr mezi těmito dvěma by se měl řídit analýzou spalin, nikoli objednávkou v katalogu zařízení.
Eroze se mění zhruba s krychlí rychlosti plynu, takže první řady prašného kotle by měly být navrženy na nižší rychlost než zbytek svazku. Důležité je také umístění dmychadla sazí: dmychadlo, které po léta směruje páru na stejnou řadu trubek ze stejného úhlu, naruší předvídatelnou řadu trubek a otáčení sekvence mezi výpadky je levný způsob, jak rozšířit opotřebení.
Na straně vody jsou konstrukční detaily, které zabraňují netěsnostem, méně okouzlující, ale stejně rozhodující: správné vnitřní části bubnu, aby se zabránilo přenosu páry, přiměřená odkalovací kapacita pro kontrolu rozpuštěných pevných látek a odvzdušňovač, který skutečně odstraňuje kyslík spíše než ten, který je pouze přítomen na technologickém diagramu. Problémy s chemií vody se na povrchu trubice projeví o několik měsíců později a v té době je již poškození lokalizováno.
Zdokumentovaná teplotní rezerva na studeném konci a konstrukce spoje, která toleruje rozdílnou roztažnost, zabraňují většímu množství netěsností, než kolik dokáže opravit jakýkoli režim údržby.
Rozhodnutí by mělo být provedeno na základě čtyř čísel: naměřená tloušťka stěny oproti požadovanému minimu, počet netěsností v aktuálním provozním období ve srovnání s předchozím, zbývající návrhová životnost tlakových částí a hodnota jednoho dne ztráty výroby. Pokud tato čísla ukazují různými směry, použijte níže uvedená kritéria.
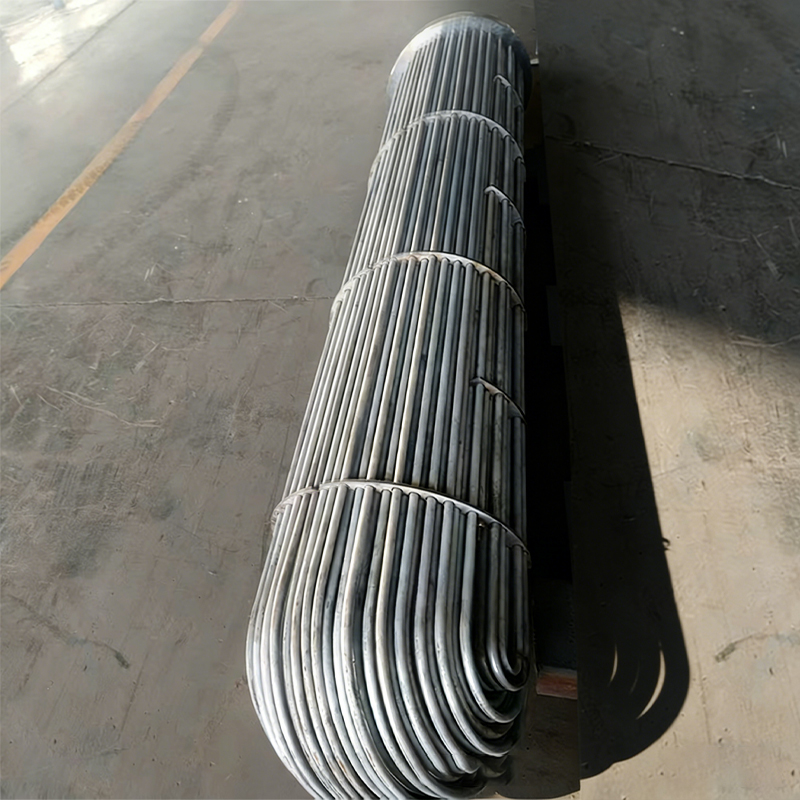 Plášťový a trubkový výměník tepla Shell and Tube Heat Exchanger je typický a univerzální průmyslový výměník tepla. Jeho jádrová struktura se skládá z velkého pláště (strana pláště), ve kterém je umístěna trubka ... Zobrazit produkt →
| Oprava na místě, když | Naplánujte výměnu, kdy |
|---|---|
|
|
Výpočet návratnosti se vyplatí udělat pořádně. Netěsný ekonomizér, který nutí zařízení obcházet část teplosměnné plochy, zvyšuje výstupní teplotu spalin a každý stupeň ztráty regenerace se promítá do dalšího paliva za hodinu. Vynásobte tuto hodinovou pokutu ročními provozními hodinami, přidejte náklady na neplánované výpadky, které stávající jednotka způsobila, a porovnejte celkovou částku s dodanou cenou náhradní banky včetně instalace.
U mnoha jednotek s nepřetržitým provozem se aritmetika rozhodne ve prospěch výměny během dvou až tří let, a to ještě před zohledněním rizika nuceného výpadku během období špičkové výroby. Naproti tomu u jednotek, které běží několik týdnů v roce, může oprava na místě se správným složením vody zůstat racionální volbou po celé desetiletí.
Za zmínku stojí ještě jedna proměnná: náklady na nekvalitní opravu. Svar, který projde hydrostatickou zkouškou, ale zanechá koncentraci napětí ve špičce, znovu selže a druhé selhání obvykle stojí více než první, protože se objeví bez varování a často během výrobní kampaně.
Vyměňte, když frekvence netěsností roste napříč několika řadami a tloušťka stěny je na minimální úrovni kódu; opravit pouze tehdy, když je mechanismus znám a zbývající životnost pokryje další cyklus výpadku.
Opravený kotel zůstane opravený pouze v případě, že tři ovladače tvorby netěsností jsou drženy v jejich konstrukčním obalu. Chemie vody řídí rychlost úbytku stěn zevnitř, cyklování zátěže řídí akumulaci únavového poškození ve spojích a intervaly kontrol rozhodují o tom, zda další únik najde technik nebo operátor směny uprostřed noci.
| Interval | Aktivita | Záznam | Mechanismus úniku vyřešen |
|---|---|---|---|
| Každá směna | Zkontrolujte stabilitu hladiny bubnu, odkalování a jakékoli viditelné prosakování | Zaznamenejte odečty a pozorování | Provozní exkurze, proplachování těsnění |
| denně | Testy pH napájecí vody, vodivosti a rozpuštěného kyslíku | Trendový graf, nejen hodnota | Důlková koroze a podnánosová koroze |
| Týdenní | Kontrola výstupní teploty spalin a opacity komínu | Teplota proti základní linii zatížení | Předčasný únik trubice, znečištění a bypass |
| Měsíční | Termovize opláštění, přírub a šachtových dveří za tepla | Obrázky podané proti předchozím měsícům | Spoj a těsnění netěsní před poruchou |
| Roční výpadek | Ultrazvukové mapování tloušťky bank ekonomizéru a předehřívače vzduchu | Odečty mapované v mřížce | Ztenčování stěn korozí a erozí |
| Roční výpadek | Testování svarů trubka-trubka penetračním barvivem nebo magnetickými částicemi | Společné záznamy | Únavové praskání v omezených kloubech |
| Každých 3 až 5 let | Plná kontrola tlakové části, testování tvrdosti hlavice, měření dráhy kompenzátoru | Certifikovaná inspekční zpráva | Creep, expanzní přejezd, poškození pláště |
Tyto intervaly jsou účinné díky dvěma návykům. První je porovnávání naměřených hodnot se základní linií korigovanou na zatížení spíše než s pevnou hodnotou alarmu, protože většina úniků se sama oznámí jako malá změna trendu dlouho předtím, než překročí prahovou hodnotu. Druhým je zápis opravy chemického složení vody do stejného pracovního pořadí jako mechanická oprava, takže oprava a příčina jsou uzavřeny společně.
Cyklování zátěže si zaslouží zvláštní pozornost. Každé spouštění a vypínání aplikuje celý tepelný cyklus na spoje trubek a trubkovnice, sběrače a expanzní prvky a únavové poškození se hromadí bez ohledu na to, jak pečlivě byla oprava provedena. Snížení počtu zbytečných cyklů a udržení rychlosti ramp uvnitř křivky výrobce nic nestojí a přímo prodlužuje interval mezi úniky.
Týdně sledujte chemii a výstupní teplotu plynu – netěsný kotel se téměř vždy projeví jako změna trendu týdny předtím, než se ukáže jako voda na podlaze.
Jakmile se rozhodnutí přesune od opravy k výměně, stává se praktickou otázkou zdroje: kdo může dodat tlakový díl, který se hodí do stávajícího potrubí, splňuje platné požadavky na kotel a tlakovou nádobu a dorazí do odstávkového okna? Odpovědí je obvykle výrobce originálního vybavení spíše než běžná dílna, a to ze tří důvodů.
První je kvalifikace. Banka kotlů na odpadní teplo je komponentem na hranici tlaku a výrobce potřebuje schválení návrhu a výroby, které platí pro vaši jurisdikci. V Číně to znamená licenci na výrobu tlakových nádob třídy 3 pro domácí práce a lisování ASME pro exportovaná zařízení nebo mezinárodně financované projekty. Běžný výrobce oceli nemůže legitimně dodat tento díl, jakkoli konkurenceschopná nabídka vypadá.
Druhým je znalost procesu. Teplosměnné povrchy na straně plynu selhávají specifickým způsobem ve specifických průmyslových odvětvích a výrobce, který dodal koksárenské pece, spékání a foukání kyslíkem, již bude znát vzory eroze a zanášení. Tato zkušenost se projevuje ve vzdálenosti trubek, umístění ofukovače sazí, dráhy kompenzátoru a teplotní rezervy na studeném konci, které jsou všechny neviditelné na výkresu celkového uspořádání, ale rozhodující v provozu.
Třetí je rozsah dodávky. Oprava nebo výměna netěsnosti obvykle vyžaduje více než jen jeden balík: vyžaduje úpravy potrubí, konstrukční podpěry, izolaci, žáruvzdorné detaily, odběry přístrojů a podporu při uvádění do provozu. Spolupráce s jediným dodavatelem, který navrhuje, vyrábí, instaluje a uvádí do provozu, odstraňuje riziko rozhraní mezi třemi nebo čtyřmi samostatnými dodavateli.
Při hodnocení potenciálních dodavatelů požadujte spíše důkazy než tvrzení: písemnou kvalifikaci tlakové nádoby a kotle, vlastní výrobní zařízení, které určuje dosažitelnou kvalitu spoje, a referenční seznam ze závodů provozujících srovnatelné podmínky plynu. Výrobce s vlastní pájecí pecí, kapacitou navíjení žeber a výrobní linkou tepelných trubek má přímou kontrolu nad spoji, které způsobují většinu netěsností na studeném konci, což je významný rozdíl oproti dodavateli, který tyto operace zadává subdodavatelům.
U závodů působících mezinárodně by konverzace o zdrojích měla také potvrdit postup dokumentace: certifikáty materiálů, specifikace postupů svařování a záznamy o kvalifikaci, zprávy o nedestruktivních zkouškách, certifikáty hydrostatických zkoušek a výkresy skutečného stavu. Tyto dokumenty si inspektor vyžádá a jejich absence může zpozdit uvedení do provozu dlouho poté, co zařízení dorazilo na místo.
Nakonec by měla být cena vyhodnocena na základě celkových nákladů, které zahrnují dodaný výkon rekuperace tepla, očekávaný interval mezi údržbovými zásahy a dobu odezvy dodavatele na náhradní díly. Levnější svazek, který do osmnácti měsíců ucpe studený konec korozními produkty, není levnější vůbec.
Zdrojové tlakové díly od kvalifikovaného výrobce kotlů a tlakových nádob s vlastní společnou výrobou — dokumentaci a kvalitu spoje nelze po dodání nahlédnout do subdodavatelské práce.
Ve stovkách kontrolních a opravárenských prací se opakuje stejných pět chyb. Každé z nich je levné se vyhnout a nákladné opakovat.
Každá z těchto chyb má za sebou krátkodobou logiku — časový tlak, rozpočtový tlak, okno výpadku, které už utíká. Problém je v tom, že náklady na chybu přistanou v příštím rozpočtu na údržbu, často během výrobní kampaně, kdy si závod nejméně může dovolit neplánované zastavení.
Většinu z nich řeší jednoduchá disciplína: před uzavřením jakékoli opravy zaznamenejte mechanismus, způsob opravy, měření, které ji odůvodnilo, a provozní změnu, která zabrání opakování. Deset minut dokumentace na konci opravy je nejlevnější investicí do spolehlivosti, kterou má závod k dispozici.
Každá oprava netěsnosti by měla být uzavřena zaznamenaným mechanismem a odpovídající provozní změnou – jinak je stejná netěsnost jednoduše naplánována na pozdější datum.
Dvě stránky, které stojí za to nechat otevřené, zatímco se připravuje rozhodnutí o opravě nebo výměně:
Obě stránky předpokládají stejný výchozí bod jako tento článek: pochopte mechanismus a poté vyberte vybavení.
Dobrá rozhodnutí o zdrojích začínají u jasného mechanismu selhání – přineste analýzu plynu, mapu tloušťky a historii úniků na první rozhovor s dodavatelem.
Oprava netěsného kotle je rozhodovací posloupnost, nikoli jediný úkol. Identifikujte místo, potvrďte mechanismus, vyberte opravu, která odstraní příčinu, a zaznamenejte provozní změnu, která brání návratu. Když údaje o tloušťce a četnosti úniku říkají, že jednotka je hotová, považujte výměnu za technický projekt s polohou procesu, zatížením prachem a připojeným rosným bodem kyseliny a specifikujte zařízení podle těchto čísel, nikoli podle stránky katalogu.
Závody, které dodržují tuto sekvenci, obvykle zaznamenávají méně úniků, kratší výpadky a delší interval mezi velkými zásahy. Rostliny, které pronásledují vodu místo mechanismu, vidí stejný únik znovu, obvykle brzy po příštím restartu a obvykle v nejméně vhodnou chvíli výrobního roku. Rozdíl mezi nimi není rozpočet; je to pořadí, ve kterém jsou otázky kladeny.
Zeptejte se na mechanismus před metodou a na design před cenou – tato objednávka sama o sobě zabrání většině opakovaných úniků kotle.
Pomůžeme vám posunout se k úspěchu.

Zóna průmyslové aglomerace Maqiao North High tech, město Jingjiang, město Taizhou, provincie Jiangsu

+86-18752676699 / +86-13961025664